Rất nhiều khách hàng thắc mắc về bảng giá soi rãnh V hiện nay đắt hay rẻ. Hơn hết, liệu rằng hình thức này có chênh lệch so với phương pháp gia công truyền thống? Để tìm ra câu trả lời chính xác bạn nên dành thời gian đọc ngay bài viết dưới đây
Vì sao bảng giá soi rãnh V chênh lệch với phương pháp gia công truyền thống?
Không phải ngẫu nhiên bảng giá soi rãnh chênh lệch với phương pháp gia công truyền thống. Để có cách hiểu đúng bạn cần tìm hiểu kỹ lưỡng nguyên lý hoạt động của chúng.
Phương pháp gia công truyền thống
Gia công truyền thống là dùng các dụng cụ có độ cứng cao hơn độ cứng của phôi. Từ đó, vật liệu dễ bóc tách tạo nên sản phẩm như ý muốn cũng như yêu cầu của khách hàng. Điển hình như các hoạt động tiện, phay, khoan, khoét, doa, chuốt, mài,…

Phương pháp gia công soi rãnh V
Gia công soi rãnh V là quá trình tạo rãnh trên bề mặt kim loại được lập trình sẵn. Thông qua màn hình máy tính kỹ sư có thể điều khiển tạo ra sản phẩm đẹp với độ chính xác cao. Công nghệ này đang được sử dụng phổ biến và dần thay thế hình thức chấn gấp bằng máy thủy lực.
Giá thành soi rãnh V cao hơn gia công truyền thống
Thực tế, gia công truyền thống có thể cắt gọt hầu hết các kim loại nhưng hiệu suất công việc chưa cao. Trong khi đó, soi rãnh V vừa mang lại độ chính xác cao, sản phẩm đẹp mà còn thực hiện nhanh chóng. Chính vì thế, dù chênh lệch nhưng chi phí này hợp lý rất đáng để bạn lựa chọn ngay hôm nay.
Lý do nào khiến phương pháp gia công soi rãnh V đạt năng suất lớn?
Dù có giá thành chênh lệch so với phương pháp truyền thống nhưng soi rãnh V vẫn được ưa chuộng. Bởi khách hàng nhận thấy hiệu suất làm việc lớn. Từ đó mang lại những lợi như tiết kiệm thời gian, nhân lực và nguồn vốn.

Vận hành liên tục
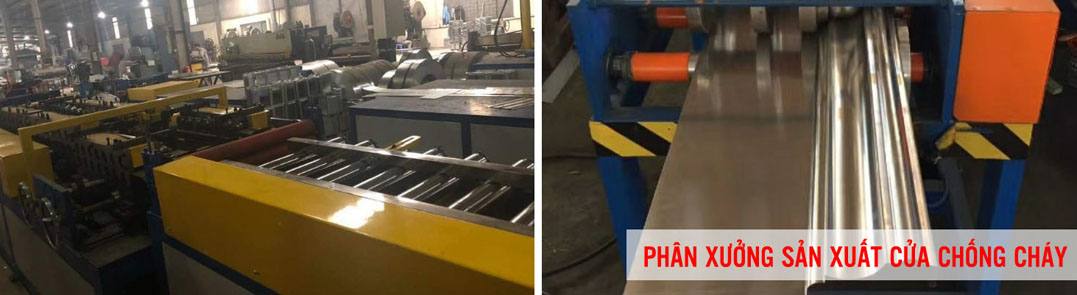
Các cỗ máy CNC được lập trình sẵn tại vị trí như góc, điểm, xẻ rãnh. Qua đó, kỹ sư dễ dàng định hình sản phẩm theo đúng thiết kế chỉ trong thời gian ngắn.
Góc chấn sắc nét
Rãnh V giúp giảm lực chấn cần thiết và tạo góc chấn chuẩn xác. Kể cả những phần góc chấn nhỏ cũng dễ dàng thực hiện mang lại sản phẩm có tính thẩm mỹ cao.
Soi rãnh V là gì và dùng để làm gì?
Soi rãnh V (V-grooving) là dùng dao chuyên dụng phay hoặc bào một rãnh hình chữ V trên mặt sau tấm kim loại tại vị trí sẽ chấn. Rãnh làm mỏng phần vật liệu tại đường gấp nên khi chấn trên máy chấn (press brake), góc gấp sắc, bán kính rất nhỏ, mặt ngoài phẳng đẹp, lực chấn cần thiết cũng giảm. Kỹ thuật này dùng nhiều cho tấm ốp inox, nhôm, tấm composite, chi tiết trang trí, thang máy, quầy kệ, biển hiệu.
Vật liệu phù hợp
Soi rãnh V phù hợp inox, thép tấm, nhôm, đồng và tấm composite nhôm. Gang là vật liệu giòn, không chấn gấp được nên không áp dụng. Độ dày gia công phụ thuộc khả năng máy và yêu cầu thẩm mỹ; với tấm quá mỏng, rãnh sâu dễ làm nứt đường gấp.
Câu hỏi thường gặp
Soi rãnh V có làm yếu đường gấp không? Có giảm độ bền tại đường gấp, nên chỉ dùng cho chi tiết ốp, trang trí hoặc có gia cường phía sau.
Thực hiện đa dạng chất liệu
Soi rãnh V có thể gia công với đa dạng các chất liệu khác nhau. Cụ thể như thép tấm, inox, nhôm, đồng và tấm composite; độ dày tùy khả năng máy.
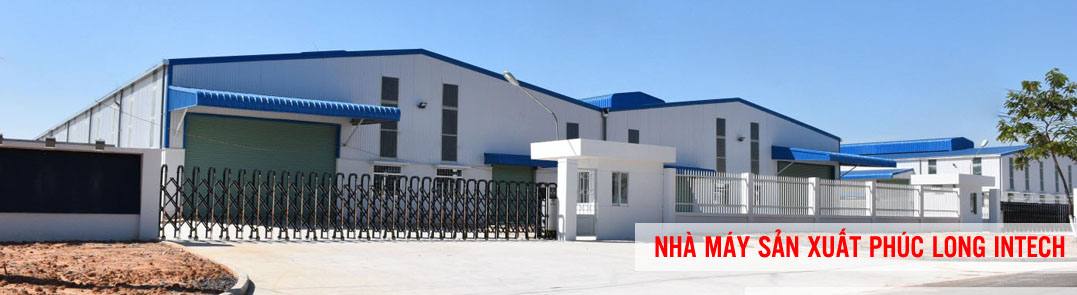
Để nhận bảng giá soi rãnh V chi tiết quý vị có thể đến với Công ty Phúc Long Intech. Chúng tôi hiện đã phục vụ nhiều đối tác tại các tỉnh thành khác nhau. Tin rằng bạn cũng sẽ hài lòng như số đông khách hàng đã cảm thấy vậy.
PHÚC LONG INTECH CO.,LTD
Trụ sở : KCN Ngọc Liệp, Xã Kiều Phú, Thành Phố Hà Nội
Nhà Máy Sản Xuất :
Nhà Máy I : KCN Ngọc Liệp, Xã Kiều Phú, Thành Phố Hà Nội
Nhà Máy II : KCN Điềm Thụy , Huyện Phú Bình , Tỉnh Thái Nguyên
Hotline : 0987 565 323 - 0987 30 33 30
Email : phuclongintech@gmail.com - kinhdoanhphuclong28@gmail.com
Khi nào nên dùng soi rãnh V trong gia công kim loại tấm
Soi rãnh V là kỹ thuật tạo một rãnh hình chữ V ở mặt sau tấm kim loại tại vị trí sẽ chấn, giúp tấm được gập với bán kính rất nhỏ, tạo góc sắc nét. Kỹ thuật này được dùng nhiều trong gia công inox trang trí, ốp thang máy, ốp cột, biển hiệu, mặt dựng và nội thất cao cấp.
So với chấn thông thường, chấn sau khi soi rãnh V cho góc vuông sắc gọn, bề mặt không bị hằn vết chấn, mép ghép khít hơn, rất phù hợp với sản phẩm yêu cầu thẩm mỹ cao. Tuy vậy, vì thêm một công đoạn gia công nên chi phí thường cao hơn chấn thông thường.
Ngoài ra, rãnh V làm giảm độ dày vật liệu tại góc chấn, nên độ bền góc giảm. Với chi tiết chịu lực, cần cân nhắc hoặc gia cố thêm phía sau.
Khi nào nên dùng: khi sản phẩm lộ ra ngoài, cần góc sắc và bề mặt đẹp như ốp inox thang máy, ốp quầy lễ tân, chữ nổi, khung tranh. Khi nào không cần: chi tiết kỹ thuật bên trong, khung đỡ, vỏ tủ thông thường, nơi chấn thông thường đã đáp ứng yêu cầu.
Khi đặt gia công, ghi rõ vị trí cần soi rãnh, góc chấn, vật liệu và độ dày, cũng như yêu cầu bề mặt. Làm mẫu trước giúp thống nhất chất lượng góc trước khi sản xuất số lượng lớn.
 Bảng báo giá